Ako si vybrať správnu objímku hydraulickej hadice v roku 2026?
Výber správneho objímka hydraulickej hadice záleží na štyroch faktoroch: typ hadice, prevádzkový tlak, kompatibilita s kvapalinou a to, či vaša zostava vyžaduje skracovanie. Nezhodná objímka je hlavnou príčinou zlyhania zostavy hydraulickej hadice – neopotrebené hadice, nie chybné armatúry – a predstavuje odhadom 23 % neplánovaných odstávok hydraulického systému v priemyselných prostrediach. Správny výber od začiatku eliminuje netesnosti, zabraňuje vyfukovaniu a predlžuje životnosť zostavy o 30–50 % v porovnaní s bežnými alebo nesprávne špecifikovanými komponentmi.
Objímky hydraulických hadíc (nazývaný aj Objímky hydraulických hadíc ) sú kovové objímky zvlnené okolo vonkajšieho krytu hydraulickej hadice na uzamknutie drieku armatúry vo vnútri tela hadice. Nie sú zameniteľné medzi značkami hadíc, veľkosťami hadíc alebo sériami armatúr. Táto príručka obsahuje všetky premenné výberu – materiál, štaard, veľkosť, špecifikáciu krimpovania a aplikáciu – aby pomohla inžinierom, tímom obstarávania a odborníkom na údržbu prijímať informované rozhodnutia v roku 2026.
Čo je to objímka hydraulickej hadice a ako to funguje?
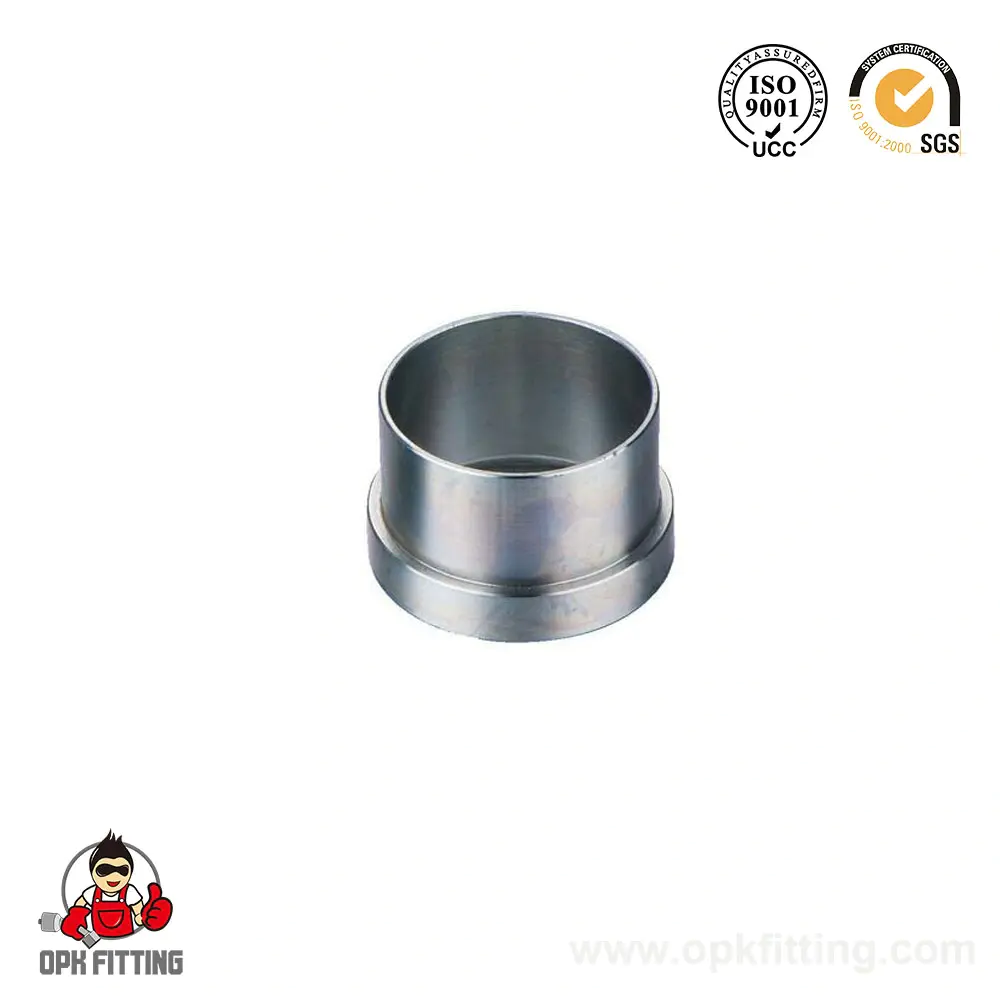
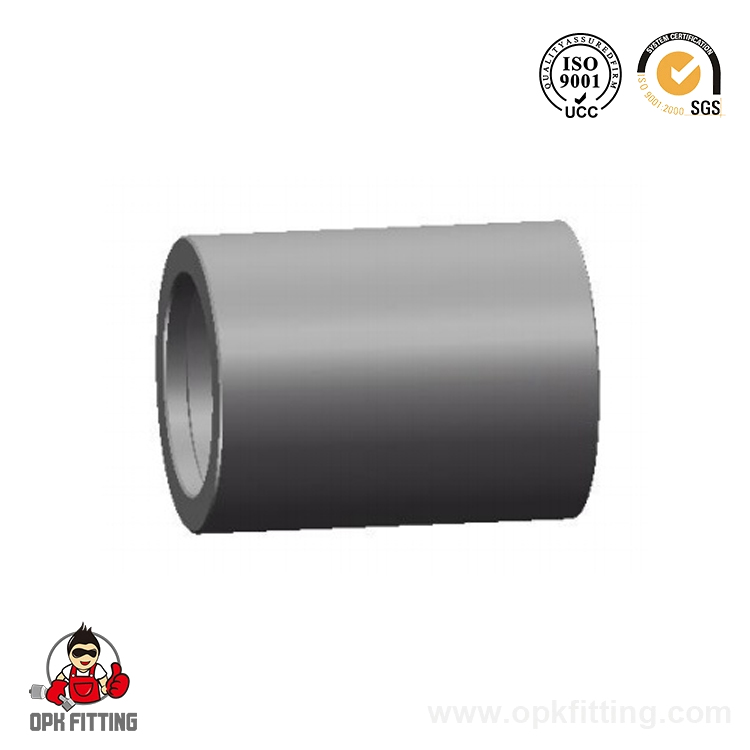
A objímka hydraulickej hadice je presne opracovaná valcová manžeta umiestnená na konci hadice pred krimpovaním. Počas procesu krimpovania súprava lisovnice v hydraulickom krimpovacom stroji stláča objímku radiálne dovnútra, pričom súčasne stláča vonkajší kryt hadice, výstužné opletenie alebo špirálové vrstvy a vnútornú rúrku okolo ostnatého alebo zúbkovaného drieku tvarovky. Výsledné mechanické rušenie vytvára tesné vysokotlakové tesnenie bez lepidiel, svoriek alebo zvárania.
Princíp činnosti závisí od riadenej plastickej deformácie. Keď sa stena objímky zrúti pod tlakom krimpovania – zvyčajne 40–120 ton sily v závislosti od veľkosti hadice – prenáša tlakové zaťaženie rovnomerne po obvode hadice. Toto rovnomerné stlačenie je to, čo odlišuje krimpovanú zostavu továrenskej kvality od svorkového spoja vyrobeného v teréne. Hodnoty tlaku pri roztrhnutí na správne zlisovaných zostavách konzistentne dosahujú 4-násobok maximálneho pracovného tlaku (podľa SAE J517), zatiaľ čo alternatívy typu svorky zriedka prekračujú 2–2,5-násobok bezpečnostných faktorov.
Obrázok 1: Porovnanie bezpečnostného faktora medzi roztrhnutím a pracovným tlakom medzi metódami ukončenia hadíc. Správne zvlnené objímky hydraulických hadíc dosahujú najvyššiu bezpečnostnú rezervu pri pomere 4:1, čím spĺňajú požiadavky SAE J517. Táto výhoda je najvýraznejšia vo vysokocyklových a vysokotlakových aplikáciách, kde opakovane použiteľné alternatívy alebo alternatívy typu svorky predstavujú neprijateľné riziko zlyhania.
Geometria objímky – vnútorný priemer, hrúbka steny a dĺžka – je navrhnutá ako zladená sada so špecifickou konštrukciou hadice a sériou armatúr. Miešanie komponentov z rôznych zosúladených súprav, aj keď sa zdajú byť rozmerovo podobné, predstavuje nekontrolovanú geometriu krimpovania, ktorá znižuje pevnosť v ťahu a udržiavanie tlaku. To je dôvod, prečo každý dôveryhodný Výrobca hydraulických objímok poskytuje tabuľky špecifikácií krimpovania, a nie všeobecné tabuľky veľkostí.
Typy objímok hydraulických hadíc: Skive vs. Non-Skive
Najzákladnejšia klasifikácia v objímka hydraulickej hadice výber je, či montáž vyžaduje odrezanie – odstránenie vonkajšieho krytu hadice pred vložením armatúry. Toto rozlíšenie určuje čas montáže, požiadavky na nástroje a prípustné konštrukcie hadíc pre každý typ objímky.
Skive Ferrules
Objímky Skive vyžadujú, aby bol vonkajší kryt hadice stiahnutý späť o definovanú dĺžku – zvyčajne 10–25 mm v závislosti od priemeru hadice – čím sa odkryje drôtené opletenie alebo špirálová výstuž pred vložením armatúry. Objímka sa potom nalisuje priamo na odkrytú výstuž, čím sa dosiahne maximálny mechanický kontakt. Tento prístup je štandardný pre Zostava hydraulickej hadice vo vysokotlakových aplikáciách (nad 400 barov) a je povinný pre niektoré konštrukcie viacšpirálových hadíc SAE 100R12 a R13. Kompromisom je čas montáže: lemovanie pridáva 2–4 minúty na koniec montáže a vyžaduje si špeciálny nástroj na orezávanie kalibrovaný pre špecifickú hrúbku steny hadice.
Neskive objímky
Objímky Non Skive sú navrhnuté tak, aby zalisovali neporušený vonkajší kryt hadice, čím sa úplne vylúči krok rezania. Driek tvarovky má agresívne zúbky alebo ostne, ktoré prenikajú cez kryt a do výstuže počas krimpovania. Nerezové objímky predstavujú väčšinu montážnych prác v teréne, pretože skracujú čas montáže o 30–40 % a vyžadujú menšiu zručnosť operátora. Sú plne overené pre tlaky do 420 barov na vhodných konštrukciách hadíc a sú preferovanou voľbou pre typy hadíc SAE 100R1, R2, R16 a R17.
Atribút
Skive Ferrule
Non-Skive Ferrule
Čas prípravy na montáž
2–4 minúty na koniec
Žiadna extra príprava
Maximálna tlaková schopnosť
Až 700 barov
Až 420 barov
Vyžaduje sa zručnosť operátora
Vyššie
Nižšia
Typické typy hadíc
R9, R12, R13, R15
R1, R2, R16, R17
Vhodnosť montáže v teréne
Mierne
Výborne
Tabuľka 1: Kľúčové rozdiely medzi typmi objímok hydraulických hadíc s drážkou a bez drážky.
Materiály hydraulického puzdra: uhlíková oceľ, nehrdzavejúca oceľ a ďalšie
Výber materiálu pre Hydraulické lisovacie objímky je ovplyvnená tromi faktormi: korozívnosťou prevádzkového prostredia, kompatibilitou procesných tekutín a teplotným rozsahom. Použitie nesprávneho materiálu v korozívnom morskom alebo chemickom prostredí môže skrátiť životnosť objímky z rokov na týždne.
Uhlíková oceľ (pozinkovaná alebo poniklovaná): Štandardná voľba pre priemyselné a mobilné hydraulické aplikácie. Zinkovanie poskytuje odolnosť proti soľnej hmle až do približne 200 hodín (podľa ASTM B117); niklovanie to predlžuje na 500 hodín. Vhodné pre prevádzkové teploty od -40°C do 120°C s kvapalinami na báze ropy.
Hydraulické objímky z nehrdzavejúcej ocele (304/316L): Vyžaduje sa pre morské prostredie, spracovanie potravín a nápojov, manipuláciu s chemikáliami a aplikácie na mori. Hydraulické objímky z nehrdzavejúcej ocele v kvalite 316L odolávajú koncentráciám chloridov až do 200 ppm bez bodovej korózie a sú určené na nepretržitú prevádzku pri teplotách do 200 °C. Cenová prirážka oproti uhlíkovej oceli je zvyčajne 2,5–4×, ale predĺžený servisný interval v korozívnom prostredí viac ako kompenzuje.
mosadz: Používa sa v nízkotlakových pneumatických a vodných systémoch (zvyčajne pod 50 barov). Mosadzné objímky sa neodporúčajú pre vysokotlakové hydraulické aplikácie z dôvodu nižšej pevnosti v ťahu (približne 380 MPa vs. 600 MPa pre uhlíkovú oceľ).
Duplexná nehrdzavejúca oceľ (2205): Určené pre podmorské prostredie a prostredie s vysokým obsahom chloridov, kde štandardný objem 316L nestačí. Ponúka 2× medzu klzu 316L s ekvivalentnou odolnosťou proti korózii, čo umožňuje tenšie časti stien bez obetovania menovitého tlaku.
Obrázok 2: Výkonnostný radar porovnávajúci hydraulické objímky z uhlíkovej ocele a nehrdzavejúcej ocele 316L podľa piatich kritérií. Nerezová oceľ dominuje v odolnosti proti korózii, teplotnom rozsahu a chemickej kompatibilite, zatiaľ čo uhlíková oceľ ponúka lepšiu nákladovú efektívnosť a porovnateľnú pevnosť v ťahu. Voľba medzi nimi by mala byť určená prostredím služieb, nie samotnými počiatočnými nákladmi na materiál.
Normy SAE a DIN: Pochopenie rámca špecifikácií
Špecifikácie hydraulických hadíc a objímok sa riadia dvoma dominantnými medzinárodnými normalizačnými orgánmi: SAE International (Spoločnosť automobilových inžinierov) a DIN (Deutsches Institut für Normung). Tieto normy definujú nielen rozmery objímky, ale aj celý montážny systém – konštrukciu hadice, menovitý tlak, priemer krimpovania a požiadavky na silu odtrhnutia. Špecifikovanie objímky mimo jej overeného štandardu je technickým rozhodnutím, ktoré ruší certifikáciu výkonu zostavy.
Kľúčové normy relevantné pre Hydraulické hadicové armatúry a výber objímky zahŕňa:
SAE J516: Pokrýva armatúry hydraulických hadíc, vrátane rozmerových tolerancií a požiadaviek na tlak pre krimpovacie zostavy až do 420 barov.
SAE J517: Špecifikuje typy hydraulických hadíc (100R1 až 100R19), ich konštrukciu a bezpečnostný faktor 4:1 pri pretrhnutí k pracovnému tlaku, ktorý riadi špecifikácie zlisovania objímky.
SAE J1273: Najlepšie postupy pre montáž hydraulických hadíc, pokrývajúce inštaláciu objímky, validáciu krimpovania a kontrolné kritériá.
DIN EN 853 / 857 / 856: Európske ekvivalenty zahŕňajúce drôtené opletenie a špirálovo vystužené hadicové konštrukcie s príslušnými rozmerovými radmi objímok.
ISO 8434: Medzinárodná norma pre armatúry z kovových rúrok, na ktorú sa priamo odkazuje Zostavy hydraulických hadíc pripojte ku komponentom na konci trubice.
Pri získavaní zdrojov od a Výrobca hydraulických objímok vždy si vyžiadajte dokumentáciu potvrdzujúcu, podľa ktorej štandardnej série je objímka validovaná, nielen podľa akej normy bola vyrobená. Objímka vyrobená podľa tolerancií SAE môže stále zlyhať pri overení zostavy, ak nebola testovaná ako súčasť krimpovaného systému so zodpovedajúcou hadicou a armatúrou.
Výber správneho Veľkosti hydraulických objímok vyžaduje poznať tri miery: veľkosť hadičky (vnútorný priemer v krokoch po 1/16"), sériu hadíc (ktorá určuje vonkajší priemer a hrúbku steny) a sériu spojok, ktoré používate. Tieto tri premenné spolu definujú vnútorný priemer (ID), vonkajší priemer (OD) a dĺžku - nič z toho nemožno odhadnúť iba z jedného merania.
Bežná referenčná veľkosť objímky (SAE 100R2 AT – Non-Skive)
Hadica Dash Size
ID hadice (mm)
ID objímky (mm)
Vnútorný priemer objímky (mm)
Dĺžka objímky (mm)
Max WP (bar)
-04
6.4
14.6
20.2
22.0
400
-06
9.5
18.8
25.2
25.5
350
-08
12.7
22.5
30.0
28.6
275
-10
15.9
27.5
35.5
32.0
215
-12
19.1
32.2
41.2
36.5
215
-16
25.4
40.6
51.0
42.0
180
Tabuľka 2: Reprezentatívne rozmery objímky pre hadicu SAE 100R2 AT (zostava bez drážky). Skutočné rozmery sa líšia v závislosti od špecifikácie lisovania výrobcu – vždy overte podľa zverejnenej tabuľky lisovania pre vašu špecifickú kombináciu hadice a fitingu.
Obrázok 3: Priebeh vonkajšieho priemeru objímky naprieč veľkosťami čiarok SAE 100R2 AT. Nelineárny rast OD odráža kombinovaný nárast hrúbky steny hadice a objemu výstuže pri zväčšovaní vnútorného priemeru. To znamená, že dimenzovanie objímky len podľa vnútorného priemeru hadice je nedostatočné – na výber správneho vonkajšieho priemeru objímky pre krimpovaciu matricu je potrebné potvrdiť sériu hadíc a vonkajší priemer.
Proces krimpovania hydraulickej hadice: krok za krokom
The Hydraulické krimpovanie hadíc proces premení jednotlivé komponenty – hadicu, armatúru a objímku – na overenú tlakovú zostavu. Každý krok má definovanú toleranciu; chyby v akejkoľvek krokovej zmesi a môžu viesť k zostavám, ktoré prejdú vizuálnou kontrolou, ale zlyhajú pri tlakovom cyklovaní. Nasledujúca postupnosť sa vzťahuje na zostavy objímky bez rezu, ktoré predstavujú väčšinu objemu dielenskej a terénnej výroby.
Hadica rezaná na dĺžku: Používajte špeciálnu hadicovú pílu alebo rotačnú rezačku – nikdy nie uhlovú brúsku alebo pílku na železo, ktoré vytvárajú nečistoty, ktoré kontaminujú zostavu. Rezaná plocha musí byť štvorcová s uhlom 1°, aby sa zabezpečilo konzistentné umiestnenie objímky.
Umiestnenie objímky: Nasuňte objímku cez koniec hadice do správnej hĺbky vloženia vyznačenej na drieku armatúry. Príruba objímky by mala byť zarovnaná s odrezaným koncom hadice alebo do 1 mm od neho.
Vloženie armatúry: Vložte driek armatúry do otvoru hadice po značku vloženia. Odpor by mal byť konzistentný - nadmerná sila naznačuje nesprávnu veľkosť montáže; žiadny odpor indikuje poddimenzovanú hadicu alebo armatúru.
Výber matrice a nastavenie krimpovacieho stroja: Vyberte súpravu matrice, ktorá zodpovedá vonkajšiemu priemeru objímky pre konkrétnu kombináciu hadice a fitingu. Nastavte priemer zlisovania podľa tabuľky špecifikácií zlisovania výrobcu – nie podľa vizuálneho odhadu.
Krimpovanie: Umiestnite zostavu sústredne do súpravy lisovníc a aktivujte zvlňovač. Cieľový priemer krimpovania by sa mal dosiahnuť v rozmedzí ±0,1 mm od špecifikovanej hodnoty. Ihneď po zalisovaní zmerajte pomocou špeciálneho meradla priemeru krimpovania.
Kontrola a označenie: Skontrolujte jednotnosť zalisovanej objímky, skontrolujte, či je priemer objímky v rámci špecifikácií, skontrolujte, či objímka praskla alebo či nie je zarovnaná, a označte zostavu dátumom, operátorom a priemerom objímky, aby ste ju mohli sledovať.
Obrázok 4: Vzťah medzi odchýlkou priemeru zlisovania a pevnosťou v ťahu pre reprezentatívnu zostavu hadice -08. Maximálna pevnosť v ťahu sa dosiahne pri špecifikovanom cieľovom priemere zlisovania; odchýlky v oboch smeroch – podlisované alebo prelisované – výrazne znižujú pridržiavaciu pevnosť. -3% podlisovanie znižuje pevnosť v ťahu približne o 80 % oproti špičke, čo vysvetľuje, prečo je meranie priemeru krimpovania nemenné v každej výrobnej zostave.
Bežné problémy v zostave hydraulickej hadice a ako sa im vyhnúť
Analýza zlyhania zostáv hydraulických hadíc v teréne neustále identifikuje krátky zoznam základných príčin. Pochopenie týchto režimov porúch umožňuje tímom obstarávania a údržby implementovať preventívne kontroly namiesto reaktívnej výmeny.
Obrázok 5: Rozdelenie základných príčin porúch zostavy hydraulických hadíc v teréne na základe súhrnných údajov o údržbe. Hlavnej príčine – nesprávnej objímke alebo kombinácii spojok – sa dá úplne predísť správnym zladením komponentov vo fáze špecifikácie. Spoločne tvoria dve hlavné príčiny (nesúlad objímky a nesprávny priemer zalisovania) presne polovicu všetkých zlyhaní montáže, čím sa posilňuje dôležitosť overených špecifikácií lisovania oproti postupom ad-hoc montáže.
Preventívne opatrenia v režime zlyhania
Nezhoda medzi objímkou a fitingom: Implementujte objednávkový systém založený na počte dielov, ktorý spája veľkosť hadice, sériu armatúr a číslo dielu objímky v jednom kusovníku. Nikdy nedovoľte nahradiť objímku na mieste vzhľadom alebo približným vonkajším priemerom.
Nesprávny priemer krimpovania: Kalibrujte krimpovacie meradlá na začiatku každej zmeny, zaznamenávajte priemery krimpov pre každú zostavu a nastavte akceptačné okno go/no-go ±0,1 mm okolo špecifikovaného cieľa.
Odieranie hadice: Špecifikujte vonkajšie kryty odolné voči oderu (hodnotené MSHA alebo ISO 6945) v prostrediach smerovania s kovovým kontaktom a na miesta kontaktu nainštalujte chrániče rukávov.
Nekompatibilita tekutín: Prispôsobte materiál vnútornej rúrky procesnej kvapaline – nitril (NBR) pre ropu, EPDM pre vodu/glykol, FKM/Viton pre syntetické estery a fosfátové estery – a overte kompatibilitu pri maximálnej prevádzkovej teplote.
Priemyselné aplikácie pre objímky a objímky hydraulických hadíc
Objímky hydraulických hadíc a objímky slúžia ako štrukturálna chrbtica fluidných energetických systémov v širokej škále priemyselných odvetví. Každý sektor kladie odlišné požiadavky na tlak, materiál, čistotu a dokumentáciu – a špecifikácia objímky musí zodpovedať týmto požiadavkám rovnako presne ako výber hadíc a armatúr.
Stavebné a banské zariadenia: Vysokocyklové, vysokotlakové aplikácie (250–420 barov) v abrazívnych prostrediach. Hadica SAE R2 a R15 s objímkami z uhlíkovej ocele, často vyžadujúce hodnotenie požiarnej odolnosti MSHA. Objemy montáže môžu dosiahnuť stovky jednotiek na stroj za rok v dôsledku cyklov výmeny opotrebovania.
Ropa a plyn na mori: Podmorské a vrchné aplikácie vyžadujú Hydraulické objímky z nehrdzavejúcej ocele (316L alebo duplex) s plnou sledovateľnosťou materiálu a inšpekčnou certifikáciou tretej strany. Pracovné tlaky môžu dosiahnuť 700 barov na riadiacich potrubiach, čo si vyžaduje viacšpirálovú hadicu s objímkou.
Poľnohospodárske stroje: Široká škála aplikácií od nízkotlakového spätného vedenia (15–50 bar) až po vysokotlakové obvody náradia (280 bar). Nerezové objímky na hadici SAE R1 a R2 sú štandardné; Vonkajšie kryty odolné voči UV žiareniu sú čoraz viac špecifikované v dôsledku predĺžených cyklov vonkajšieho vystavenia.
Farmaceutické a potravinárske spracovanie: Sanitárna úroveň Hydraulické hadicové armatúry s 316L nerezovými objímkami, často s FDA-kompatibilnými zmesami vnútornej rúrky a geometriou tesnenia bez štrbín. Dokumentácia sledovateľnosti a materiálové certifikáty (3.1 podľa EN 10204) sú typicky zmluvné požiadavky.
Letectvo a obrana: Platia normy MIL-spec alebo AS-series s prísnymi testami na kvalifikáciu krimpovania vrátane roztrhnutia, impulzného cyklovania a flexibility pri nízkych teplotách. Titánové a vysoko legované niklové objímky sa používajú v hydraulických systémoch lietadiel, kde je hmotnosť konštrukčným obmedzením.
Hutníctvo a výroba ocele: Prostredie s vysokou teplotou (okolie do 150°C) s kvapalinou odolnou voči ohňu (fosfátový ester alebo voda-glykol). Vnútorná hadica FKM s poniklovanou uhlíkovou oceľou alebo nerezovými objímkami, určená pre nepretržitú prevádzku pri vysokých teplotách.
Často kladené otázky o objímkach hydraulických hadíc
Q1: Môžem znovu použiť objímku hydraulickej hadice po jej odstránení?
Nie. Po zlisovaní objímky je plastická deformácia trvalá a vnútorná geometria je zmenená. Pokus o opätovné zalisovanie použitej objímky nebude reprodukovať pôvodný profil zalisovania, výsledkom čoho je zostava s nepredvídateľnou pevnosťou v ťahu a zachovaním tlaku. Objímky sú komponenty na jedno použitie; vždy používajte novú objímku pre každú montáž, vrátane prepracovania predtým zvlneného konca hadice.
Q2: Sú objímky hydraulických hadíc a objímky hydraulických hadíc to isté?
Áno – podmienky objímka hydraulickej hadice and objímka hydraulickej hadice odkazujú na rovnaký komponent vo väčšine kontextov. „Objímka“ je prevládajúcim pojmom v prostredí Severnej Ameriky a štandardu SAE, zatiaľ čo „rukáv“ sa častejšie používa na európskych (štandard DIN) a niektorých ázijských trhoch. Obidve opisujú valcovú kovovú objímku zvlnenú cez koniec hadice na uchytenie armatúry. Niektorí dodávatelia rozlišujú, že „rukáv“ sa vzťahuje konkrétne na vonkajší ochranný plášť na tele hadice, takže pri zadávaní medzinárodných objednávok sa oplatí potvrdiť terminológiu.
Otázka 3: Ako zistím, či je moja krimpovacia objímka podlisovaná alebo prelisovaná?
Jedinou spoľahlivou metódou je zmerať hotový priemer krimpovania kalibrovaným krimpovacím meradlom alebo vonkajším mikrometrom a porovnať ho s tabuľkou špecifikácií krimpovania výrobcu. Vizuálne môže nedostatočne zvlnená zostava ukázať, že objímka je po zlisovaní mierne uvoľnená na hadici. Prelisovaná objímka môže vykazovať povrchové praskliny na stene objímky alebo viditeľnú deformáciu tela kovania. Ani vizuálna kontrola nie je náhradou za meranie rozmerov – prijmite alebo odmietnite zostavy na základe nameraného priemeru krimpovania, nie samotného vzhľadu.
Otázka 4: Aký je rozdiel medzi objímkou na lyži a bez nej – a ktorú by som si mal vybrať?
Objímky skive vyžadujú pred montážou odizolovanie vonkajšieho krytu hadice, čím sa zabezpečí priamy kontakt medzi objímkou a výstužou drôtu. Sú preferované pre tlaky nad 420 barov a pre viacšpirálové konštrukcie hadíc (R9, R12, R13). Objímky Non Skive nalisujú na neporušený kryt hadice a sú vhodné pre tlaky do približne 420 barov na hadici s jednoduchým a dvojitým drôtom (R1, R2, R16, R17). Pre väčšinu dielenských a terénnych aplikácií pod 420 barov je praktickou voľbou nešmykľavé zariadenie kvôli rýchlejšej montáži a nižším požiadavkám na školenie operátora. Pre vysokotlakové alebo kritické aplikácie potvrďte správny typ pomocou tabuľky špecifikácií výrobcu hadice a armatúry.
Q5: Vyžadujú hydraulické objímky z nehrdzavejúcej ocele iné nastavenia krimpovania ako uhlíková oceľ?
Hydraulické objímky z nehrdzavejúcej ocele zvyčajne vyžadujú vyššiu lisovaciu silu ako objímky z uhlíkovej ocele rovnakého rozmeru, pretože nehrdzavejúca oceľ má vyššiu medzu klzu a rýchlejšie počas deformácie tvrdne. Cieľový priemer krimpovania zostáva rovnaký – je určený konštrukciou hadice, nie materiálom objímky – ale krimpovací stroj musí byť schopný generovať dostatočnú silu počas celého zdvihu. Vždy si overte, či menovitá kapacita vášho krimpovacieho zariadenia pokrýva aplikácie s nehrdzavejúcou objímkou pri veľkostiach hadíc, ktoré chcete zostaviť, a po výmene materiálov znovu potvrďte priemery krimpov, pretože kalibrácia stroja sa môže pri vyšších cykloch zaťaženia posúvať.
Otázka 6: Môžem použiť objímky od jedného výrobcu s hadicou a armatúrami od iného výrobcu?
V niektorých prípadoch je to technicky možné, ale nesie so sebou značné riziko. Tolerancie ID objímky, hrúbka steny a dĺžka sú optimalizované ako súčasť zladeného systému so špecifickým vonkajším priemerom hadice a geometriou drieku. Miešanie komponentov od rôznych výrobcov bez overených špecifikácií zlisovania prináša neistotu v cieľových priemeroch zlisovania a výkone odtrhnutia. Ak je nevyhnutné použitie u viacerých výrobcov, zostava sa musí pred uvedením do prevádzky otestovať podľa príslušnej normy SAE alebo ISO – skúška na roztrhnutie, impulzná skúška a odtrhnutie. Spoliehanie sa len na rozmerovú podobnosť nie je prijateľným inžinierskym základom na schválenie.